超声波模具损坏的原因分析与预防
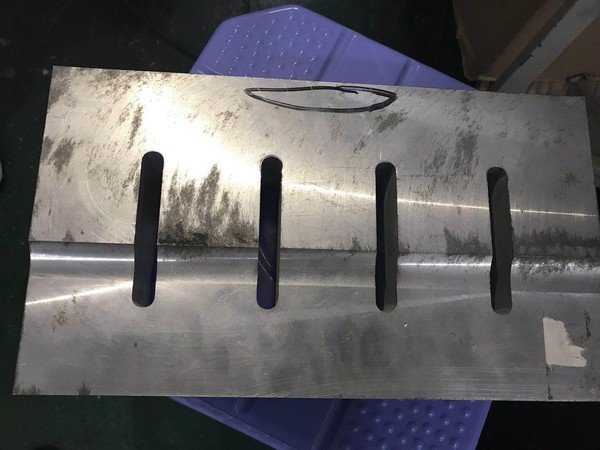
超声波模具(通常称为超声波焊头或超声波模具)是超声波焊接设备中的核心部件,其质量和使用状况直接决定焊接效果与生产效率。然而在实际应用中,超声波模具常因多种因素出现损坏,如开裂、磨损、发热、频率漂移等。本文系统梳理超声波模具损坏的主要原因,并提供相应的预防措施。
一、材料与设计因素
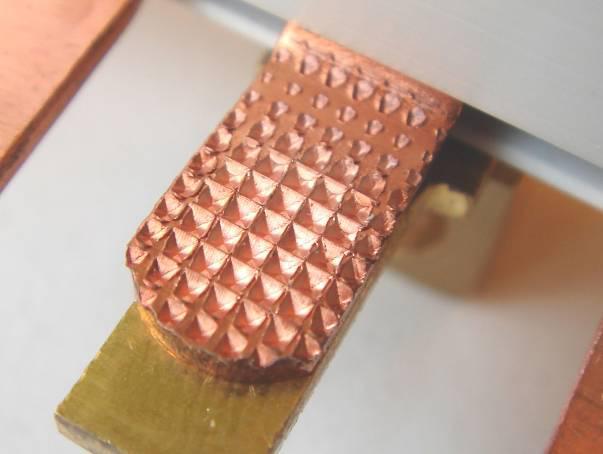
- 材料选择不当:超声波模具通常采用铝合金、钛合金或硬质合金。若材料内部存在杂质、气孔或锻造缺陷,在高频振动下极易产生裂纹。例如,劣质铝合金硬度不足,长时间振动会导致表面磨损或断裂。
- 结构设计不合理:模具的振幅节点、声学轮廓设计缺陷会导致应力集中。例如,变幅杆(Boost)与焊头连接处圆角过小,易发生疲劳开裂。
- 频率不匹配:模具的工作频率需与超声波发生器、换能器严格匹配(常见为15kHz、20kHz、30kHz等)。频率偏差会导致模具在非谐振点工作,内部产生过大应力,加速损坏。
二、使用与操作因素
- 过载运行:超出模具承受范围的振动幅度(调幅过大)会使材料承受极高交变应力,导致焊头出现裂纹。尤其是在连续高频焊接或高压力下,极易引发疲劳破坏。
- 共振不良:焊头与变幅杆、换能器连接松动或平面度不佳,会导致振动传递不均匀,产生局部高温热点,从而烧毁模具或造成断裂。
- 人为碰撞与坠落:超声波模具质地通常较脆,安装、拆卸时跌落、敲击硬物会造成缺角、暗裂纹甚至直接断裂。
- 温度控制不当:长时间连续工作而冷却不足,会使模具温度升高,钛合金或铝合金强度下降,发生塑性变形或热裂纹。塑料件焊接时,熔融材料粘连焊头也会导致局部过热。
三、设备与匹配因素
- 换能器老化或不匹配:换能器阻抗变化会导致输出频率偏移,迫使模具在不稳定状态下工作,加速损坏。
- 功率放大器故障:发生器功率输出失控,可能瞬间烧毁模具,称为“功率炸裂”。
- 连接件异常:螺丝、螺母松动或接触面不平整,其细微的敲击会产生能量损失和裂纹萌生。
四、维护与保养不当
超声波模具缺乏定期检查与清洁,表面附着异物会引起振幅下降或异常摩擦;长时间存放未做防氧化、防潮处理,螺纹处生锈会削弱连接强度;模具老化后未经检测继续使用容易造成连锁损坏(如崩刃波及换能器)。
五、预防措施
- 选择正规厂家采购模具,确保材料与声学设计达标。
- 严格按照调频、调幅规则操作,避免超载运行。
- 定期进行频率与阻抗检测,并在软化点或正常状态下待模具冷却后使用。
- 避免机械冲击和磕碰,搬运时使用专用保护盒。
- 每次安装时保证连接端面清洁平整,力矩均匀。
- 针对打磨、腐蚀和疲劳裂纹应定期报废并更换,切勿带伤作业。
超声波模具损坏大多数由材料缺陷、操作不当、维护缺失及工具匹配异常引起。只要从设计、使用、保养和检测各环节全面推进规范化、精细化管理,即可显著延长模具寿命、提升生产效益。
如若转载,请注明出处:http://www.boyaodianqi.com/product/55.html
更新时间:2026-10-09 11:16:28